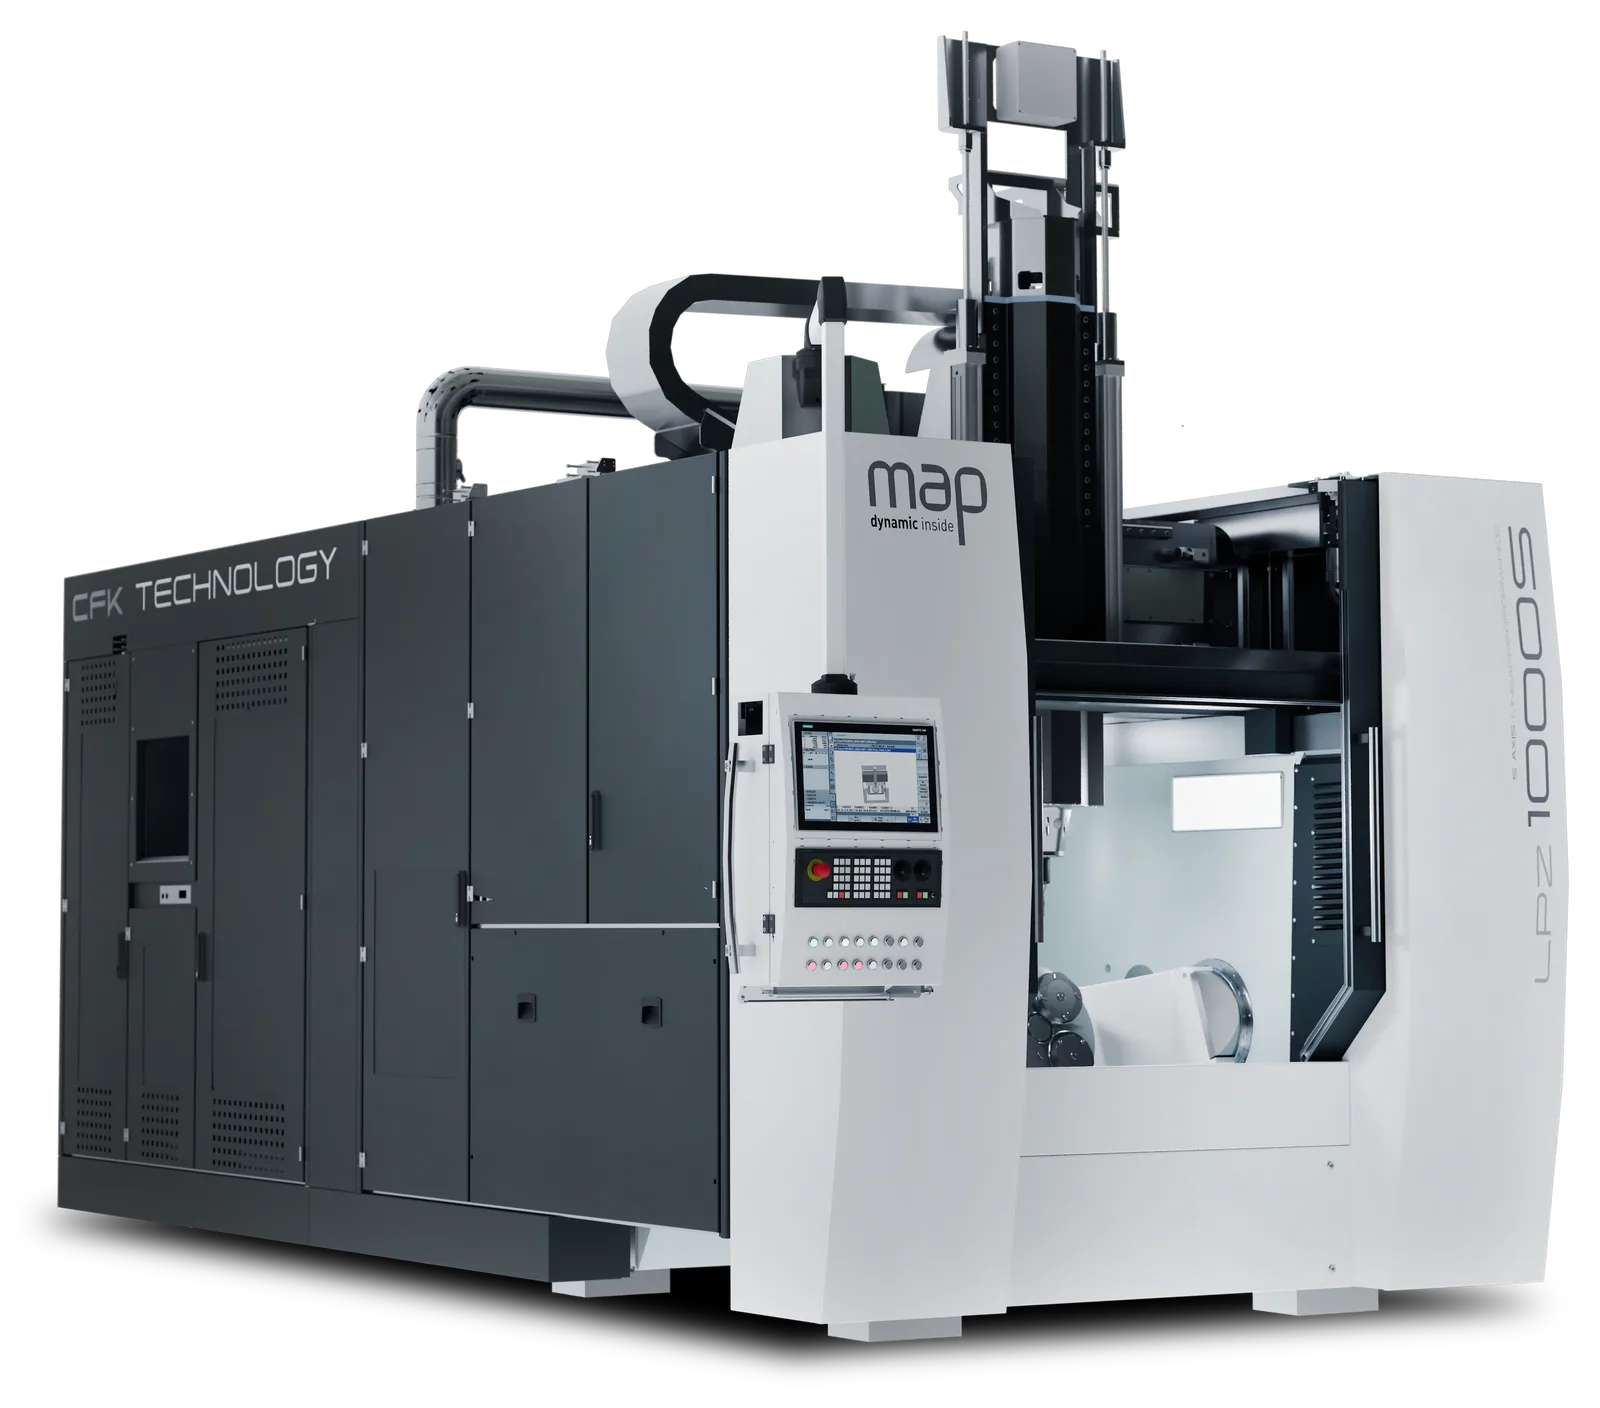
LPZ1000S Bearbeitungszentrum mit CFK-Technologie-Einhausung, Dreiviertelansicht

5-Achs-Bearbeitungszentrum

Powered by carbon.

Eilgang & Vorschub bis
120m/min
Beschleunigung bis
1.5G
Positionier­genauigkeit
<5µm

01Das Prinzip

Warum die LPZ1000S anders ist

Schneller heißt
nicht nur stärker.

Wer schneller werden will, baut meist stärkere Antriebe. Die LPZ1000S setzt zusätzlich am anderen Ende der Gleichung an: bei der Masse, die bewegt werden muss.

Masse ist
Trägheit.

Bei gleicher Antriebskraft steigt die Beschleunigung, wenn die bewegte Masse sinkt. Weniger Masse bedeutet weniger Trägheit – die Achse folgt dem Befehl direkter.

Weniger Masse.
Mehr Dynamik.

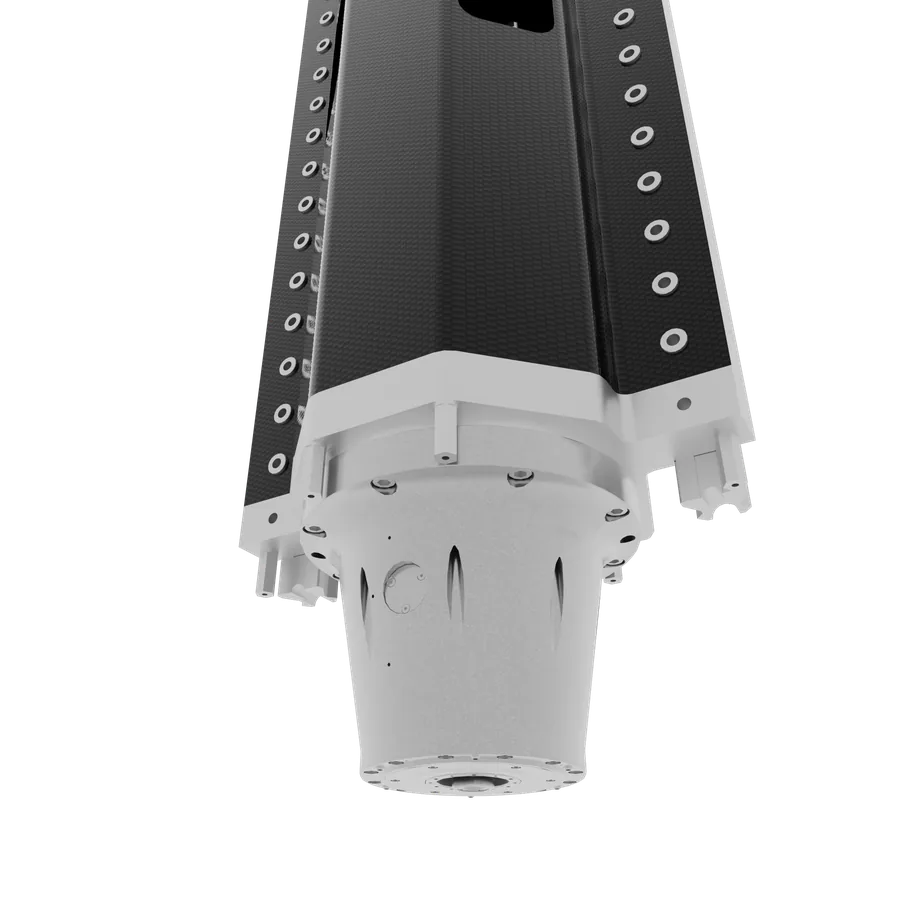
Geringe Trägheitsmomente machen Achsen dynamisch: schneller beschleunigen, bremsen, umkehren. Deshalb besteht das bewegte Herzstück der Z-Achse aus CFK.
Masse↓
Trägheit↓
Dynamik↑
Prinzipdarstellung · nicht maßstäblich
CFK-Spindelrohr der Z-Achse mit Spindelaufnahme

02Material

CFK – Carbon Fiber Reinforced Polymer.
Kohlenstofffasern, in mehreren Lagen in eine Kunststoffmatrix eingebettet. Eingesetzt, wo hohe spezifische Festigkeit und Steifigkeit gefragt sind.

Z-Achse aus CFK

Weltweit erster Hersteller von Bearbeitungszentren mit Linearmotorantrieb, der einen Z-Achsschlitten nahezu vollständig aus CFK einsetzt.

Warum CFK?

  • +Mehr Steifigkeit
  • +Mehr thermische Beständigkeit
  • −Weniger Gewicht

Und warum gerade in der Z-Achse? Sie wird bei jeder Bewegung mitbeschleunigt – jedes eingesparte Kilogramm wirkt direkt auf die Dynamik.

Stahl vs. CFK

200 kg weniger. Bei jeder
Bewegung.

Der Z-Achsschlitten der LPZ1000S ist 200 kg leichter als die Konstruktion aus Stahlguss. 200 kg, die nicht beschleunigt, gebremst und umgelenkt werden müssen.

Möglich durch CFK1 kg CFK ersetzt bei gleicher Zugfestigkeit 5 kg Stahl.
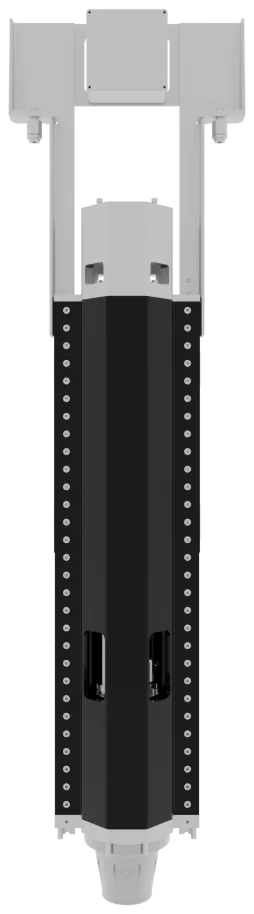
CFK-Z-Achsschlitten
1 Block = 10 kg Stahlguss-Mehrgewicht

Warum CFK

Halb so schwer.
Genauso steif.

Pro Kilogramm ist CFK rund doppelt so steif wie Stahl, Aluminium oder Titan. Deshalb kann der Z-Achsschlitten 200 kg leichter sein – ohne an Steifigkeit zu verlieren.

Steifigkeit pro Kilogramm relativ zu Stahl

  • Dural-Alu1,0×
  • Titan0,9×
  • Stahl1,0×
  • GFK0,5×
  • CFK2,0×
Spezifische Steifigkeit (E-Modul / Dichte) · Werkstoffkennwerte laut LPZ-Prospekt

03Linearantrieb

Linearmotorantrieb

Jedes Glied
kostet Zeit.

Direkte Kraft.

Spielfrei.
Verschleißfrei.

Im klassischen Achsaufbau wandern Kräfte über Motor, Kupplung und Gewindetrieb bis zum Schlitten. Jedes Glied bringt Elastizität, Spiel und Verschleiß ins System.

Der Linearmotor erzeugt die Kraft dort, wo sie gebraucht wird – berührungslos, direkt am bewegten Bauteil.

In der LPZ1000S treiben Linearmotoren die Achsen an. Kontaktlose Kraftübertragung: verschleißfrei, spielfrei, ohne Überschwingen auch in allen Rundachsen.
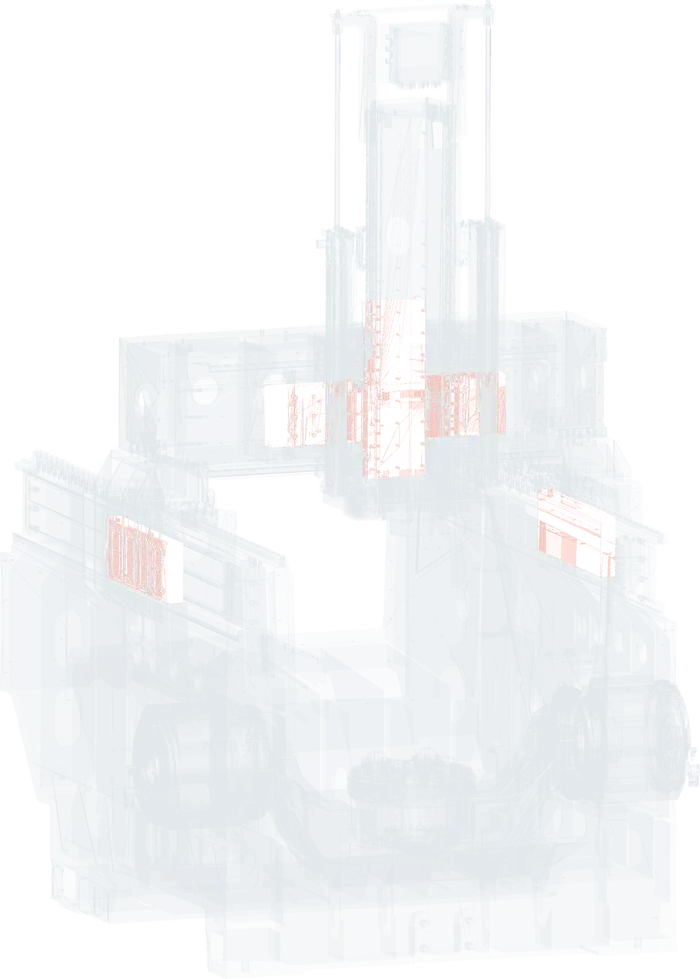
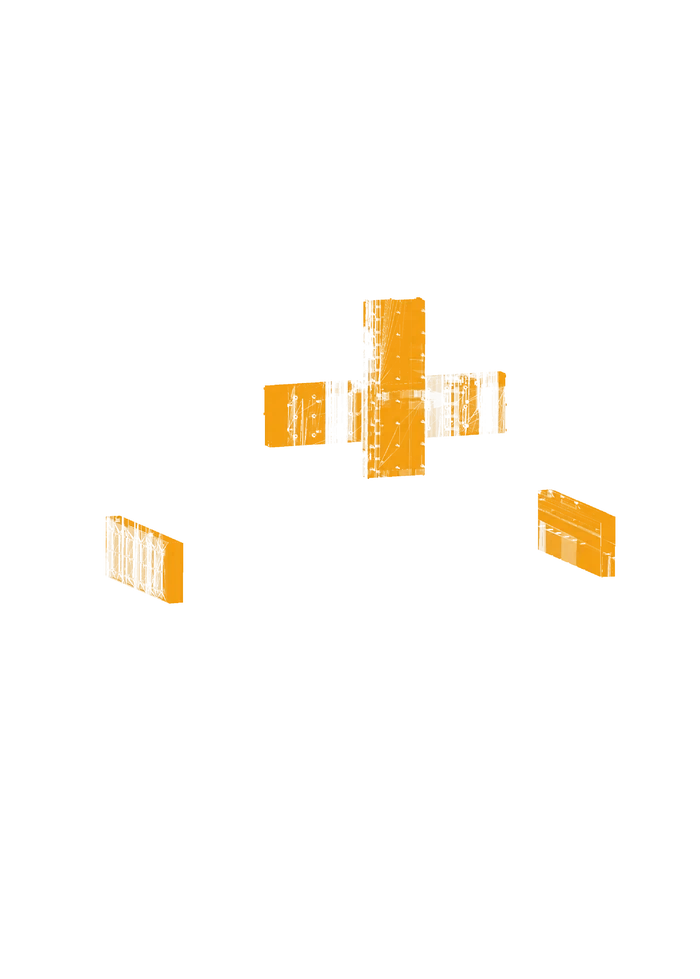
PRINZIPDARSTELLUNGMotorKupplungGewindetriebSekundärteil · MagnetbahnSchlittenPrimärteil · Kraft direkt am Schlitten
  • 01SpielfreiKein Überschwingen
  • 02VerschleißfreiDurch kontaktlose Kraftübertragung
  • 03PräziseExzellente Bahngenauigkeit
  • 04DynamischGeringe Trägheitsmomente
  • 05EffizientDynamisches Energiemanagement
  • 06KompaktKompakte Bauweise

Leistungswerte

04Leistung

120m/min

Eilgang & Vorschubbis zu 120 Meter pro Minute.

1.5G

Beschleunigungbis zu 1.5-fache Erdbeschleunigung.

<5µm

Positioniergenauigkeitkleiner als fünf Tausendstel Millimeter.
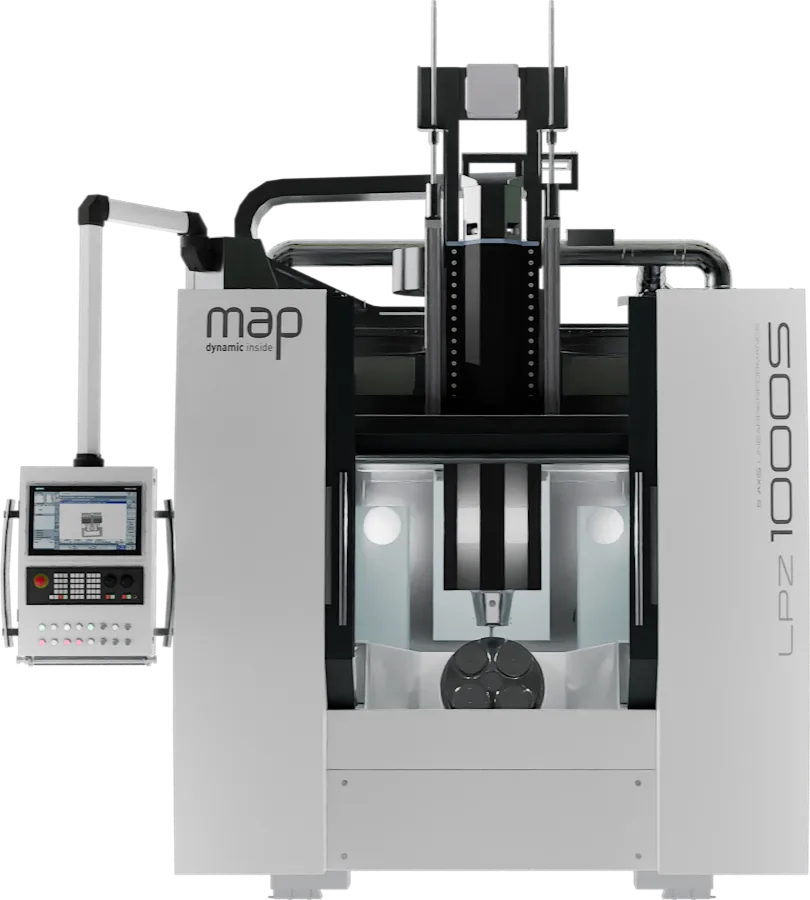
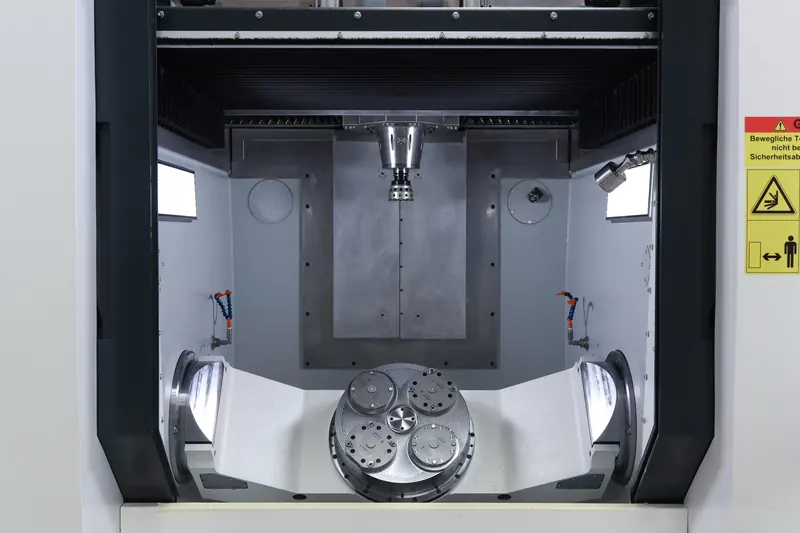
LPZ1000S Frontansicht mit geöffnetem Arbeitsraum

05Die Maschine im Detail

Inside the
LPZ1000S.

Spindel · EMC Precision

Das Herzstück.
Von EMC.

Wassergekühlte Motorspindel von unserem Partner EMC Precision – eine der leistungsstärksten Spindeln ihrer Klasse.

  • Druckluft durch Spindel / Werkzeugkegel ausblasen
  • Werkzeuglöseeinheit
  • Asynchronmotor
  • Kühlkammern
  • Vibrationssensor (Option)
  • Lagertemperatursensor (PT100)
  • Impulsgeber
  • Hintere Lager, konstante Spannung
  • Werkzeugklemmsystem
  • Vordere Lager (Ø 80 mm), konstante Spannung
  • Spänesensor
  • HSK-A63-Aufnahme
Drehzahl bis
24.000min⁻¹
Leistung bis (25 % ED)
43,5kW
Drehmoment bis (25 % ED)
125Nm

Drei Spindeln. Eine passt zu Ihrem Prozess.

Drehmoment Nm
Leistung kW

Kennlinien aus den EMC-Diagrammen übertragen · Fahren Sie mit dem Cursor über die Kurven.

Drehzahl
15.000 min⁻¹
Leistung S6 25 %
43,5 kW
Drehmoment S6 25 %
125 Nm
Schnittstelle
HSK-A63 (opt. HSK-A100)
Kühlung · Schmierung
Wasser · Öl/Luft

5-Achs-Bearbeitung

Drei Achsen linear.
Zwei rotatorisch.

Linearachsen bewegen das Werkzeug, der Dreh-/Schwenktisch dreht und neigt das Werkstück. Fünf Achsen, ein Ablauf – bewegen Sie den Cursor über die Darstellung.

Abstrahierte Visualisierung · keine Verfahrwege

Tischvarianten
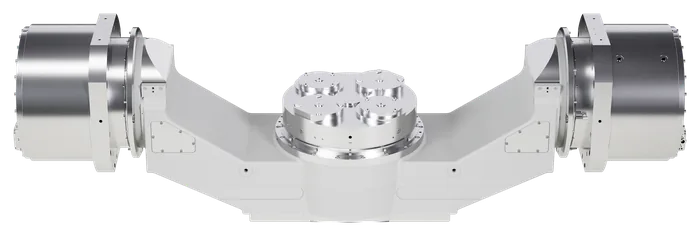
Dreh-/Schwenktisch Standard

Dreh-/Schwenktisch

Mit Planscheibe und T-Nuten, Dual-Torque-Antrieb.

06Automation

Läuft weiter, wenn Sie gehen.

Drei Ausbaustufen – vom Palettenpool direkt an der Maschine bis zur vernetzten Anlage mit Werkzeugspeicher. Mehr Spindelstunden, weniger Rüsten.

Scrollen
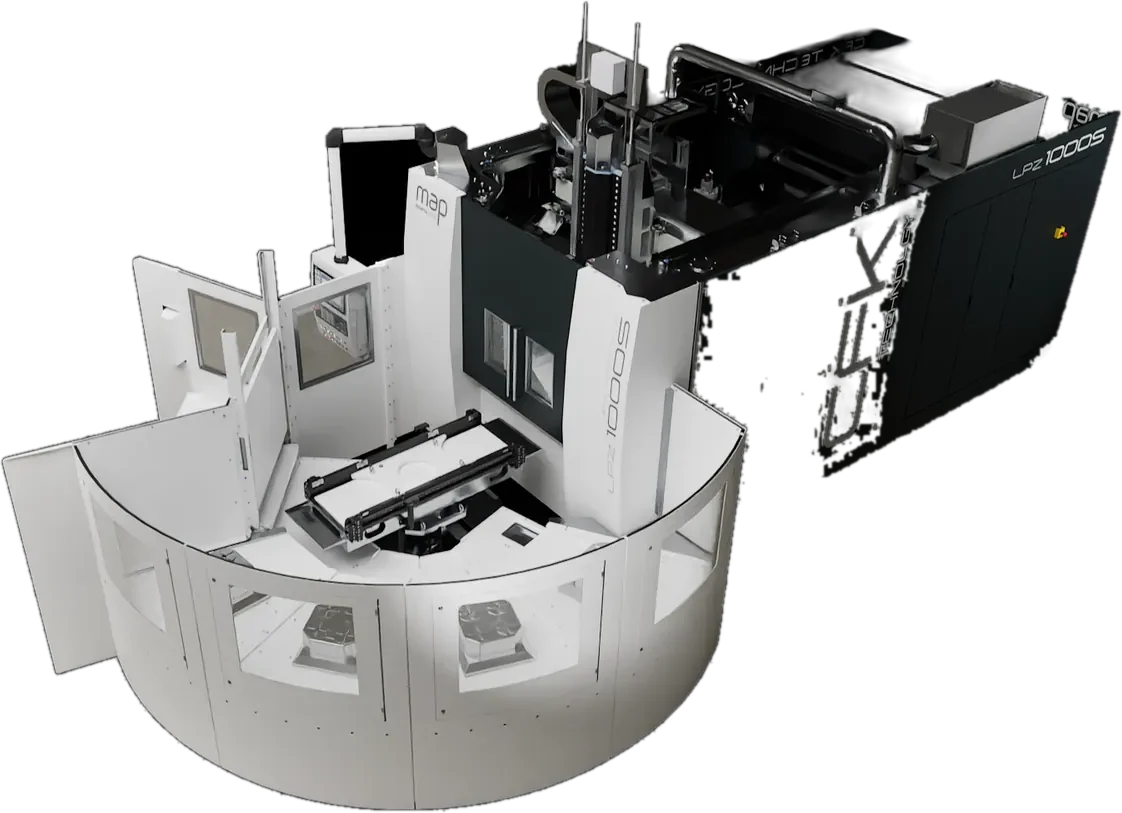
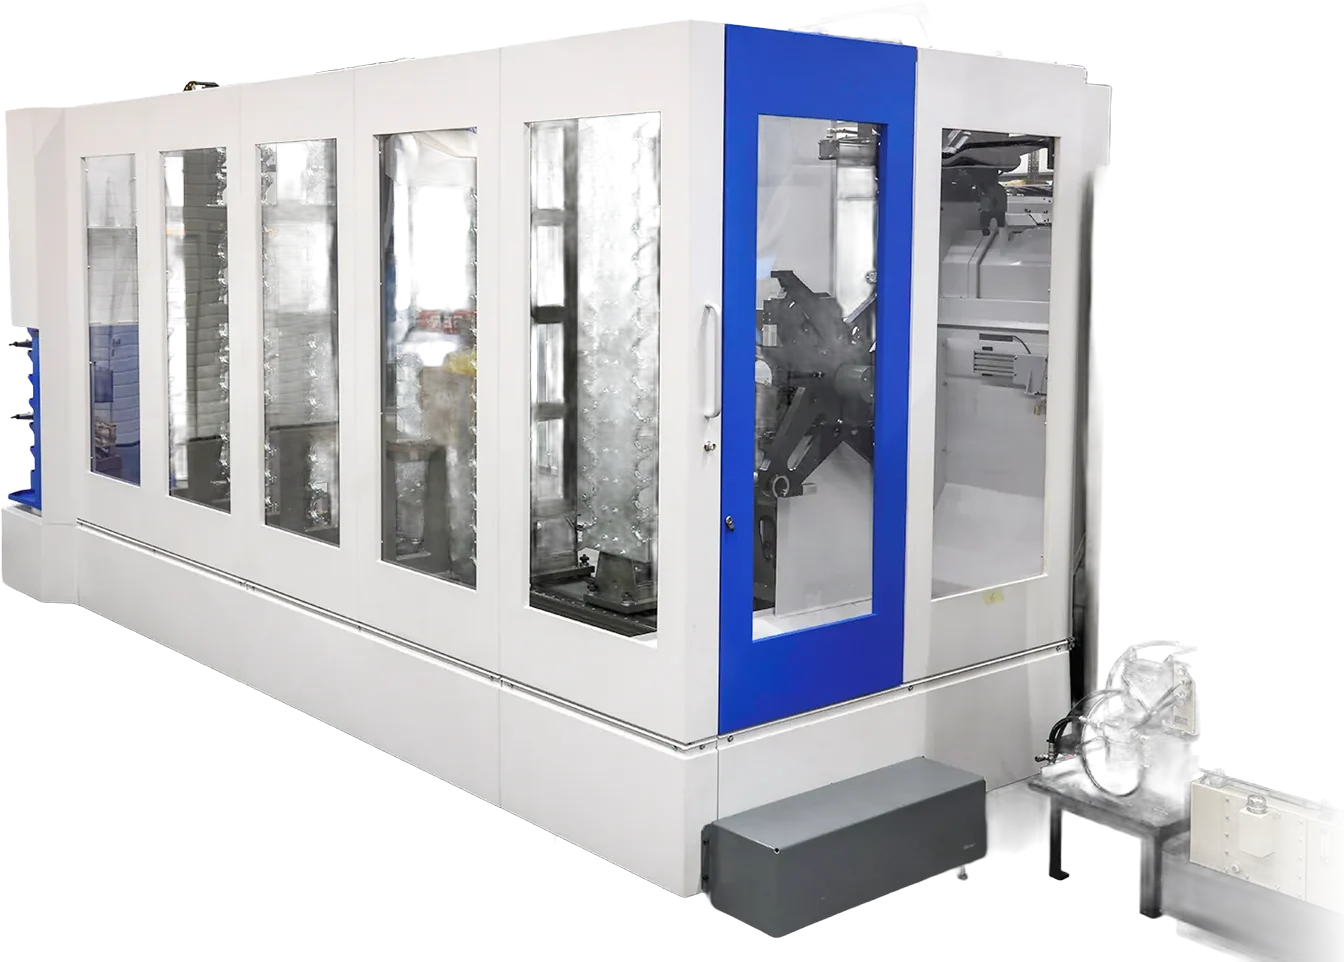
LPZ1000S mit angedocktem flexiblem Palettenpool, Schrägansicht von oben

01

Palettenpool

Direkt an der LPZ1000S.

  • Kompakt an der Maschine angedockt
  • Rüsten außerhalb des Arbeitsraums, während die Spindel zerspant
  • Palettenwechsel automatisch
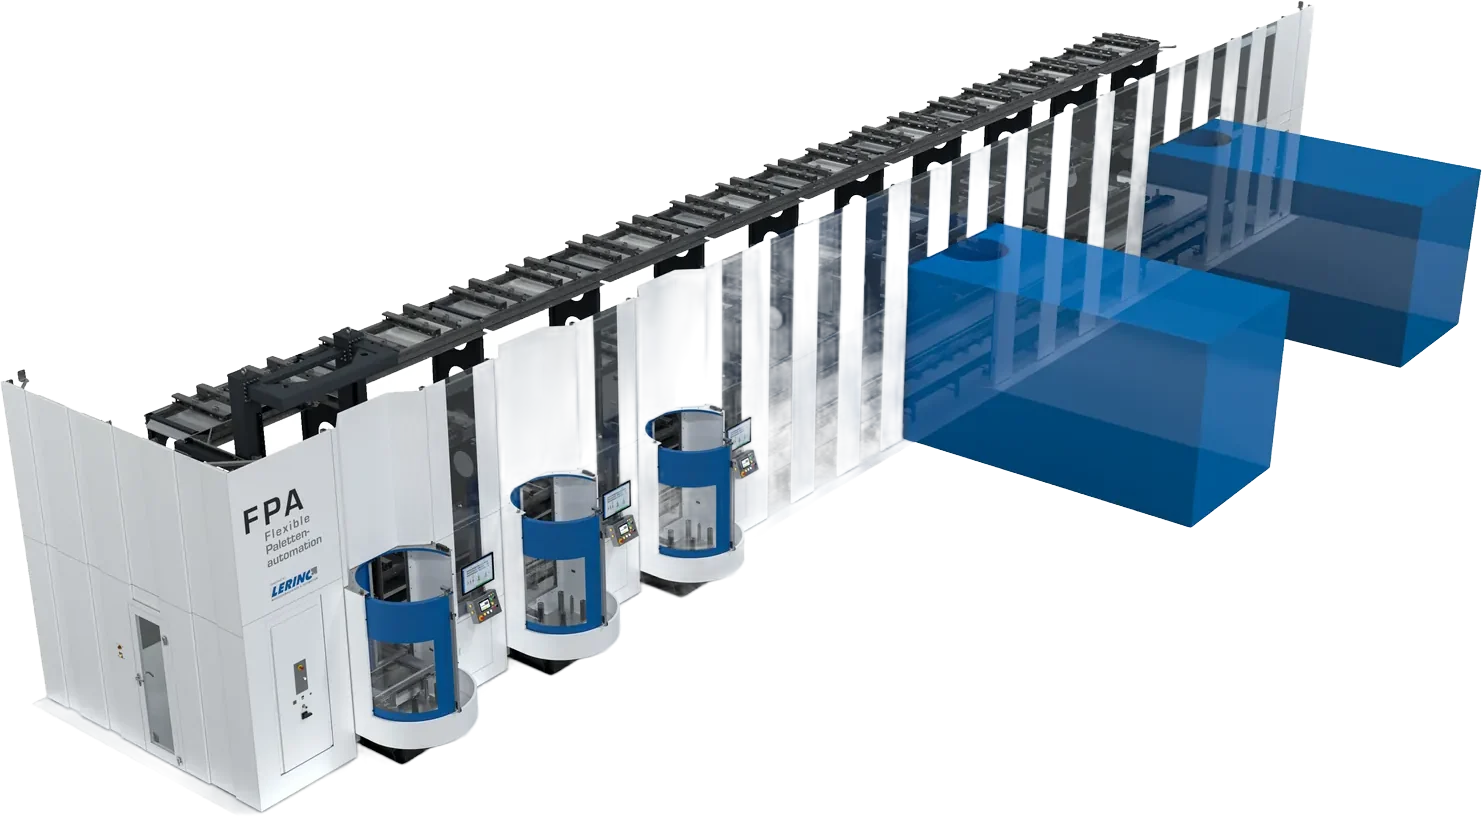
Flexible Palettenautomation FPA mit Regalspeicher und angebundenen Bearbeitungszentren

02

Flexible Paletten­automation

Aus einer Maschine wird eine Anlage.

  • Regalspeicher, Rüstplätze und Be-/Entladestationen
  • Mehrere Bearbeitungszentren an einem System
  • Auftrags- und Palettenverwaltung über EMS-Leitsoftware
  • Modular – später erweiterbar
Aus der Praxis · Anwenderbericht BEB 96 Palettenplätze · 2 BAZ · mannlose 3. Schicht
Matrix-Magazin als Werkzeugspeicher, freigestellt

03

Matrix-
Magazin

Werkzeuge in Reserve.

Bis zu330Werkzeugplätze

  • 6-fach-Ladestation zum Bestücken im laufenden Betrieb
  • Integrierte Werkzeugbruchüberwachung

Turn-Key

Ein Ansprech­partner.
Von der Idee bis zur Schicht.

  1. Analyse
  2. Konzeption
  3. Integration
  4. Inbetriebnahme
  5. Service

07Gebaut für die Fertigung

Von der Physik
zum Bauteil.

Jede Technologieentscheidung der LPZ1000S führt zu einem Effekt in der Fertigung. So hängt es zusammen.
CFK Z-Achse
  1. Weniger bewegte Masse
  2. Höhere Dynamik, höhere Schnittgeschwindigkeit
  3. Reduzierte Neben- und Bearbeitungszeiten
Linearmotor
  1. Kontaktlose, direkte Kraftübertragung
  2. Spielfrei, verschleißfrei, kein Überschwingen
  3. Exzellente Bahngenauigkeit, dauerhaft
Hydropol-Bett
  1. Hervorragende Dämpfung
  2. Minimierte Vibrationen
  3. Bessere Oberflächen, längere Werkzeugstandzeit
Modulare Architektur
  1. Kundenspezifische Konfigurationen
  2. Palettenpool & Turmmagazin
  3. Hoher Automatisierungsgrad
Universität Stuttgart – Institut für Werkzeugmaschinen (IfW), öffnet in neuem Tab

Versuchsreihe · Universität Stuttgart

Rund ein Drittel weniger Verschleiß unter hoher Last.

Das Institut für Werkzeugmaschinen der Universität Stuttgart (IfW) hat den Werkzeugverschleiß an zwei Maschinen vermessen: der LPZ1000S (Linear-Direktantrieb, CFK-Spindelkasten) und der Pro.Flex 6 (Kugelgewindetrieb, Guss-Spindelkasten).

Trochoidales Nutschruppen in 1.2343 · VHM-Schaftfräser Ø12 mm, z = 4 · Nut 60 mm breit, 18 mm tief, 350 mm lang · vf 5500 und 7500 mm/min · eine Nut bzw. zwei Nuten nacheinander.

Härtester Versuch · zwei Nuten · vf 7500 mm/min · Mittelwerte

Schneidkantenverrundung r

LPZ1000Sca. 14 µm
Pro.Flex 6ca. 21 µm

Schneidkantenversatz v

LPZ1000Sca. 27 µm
Pro.Flex 6ca. 41 µm

Bei mittlerer Belastung nehmen sich beide Maschinen nichts – beide dämpfen die Kräfte gut. Erst im härtesten Versuch trennen sie sich: Beim Schneidkantenversatz liegen beide in allen anderen Versuchen praktisch gleichauf, nur hier bricht die Pro.Flex 6 weg.

Fazit des Berichts: Bei höheren Vorschüben und längerer Eingriffszeit ist die LPZ1000S bauartbedingt stabiler und wirkt dem Werkzeugverschleiß entgegen.

Versuchsaufbau
Durchführung
Gefräst in Magdeburg, vermessen vom IfW der Universität Stuttgart, 25.09.2026
Bearbeitung
Trochoidales Nutschruppen in 1.2343
Werkzeug
VHM-Schaftfräser Ø12 mm, 4 Schneiden
Nut
60 mm breit, 18 mm tief, 350 mm lang
Vorschub
5500 und 7500 mm/min
Versuchsreihen
Eine Nut, dann zwei Nuten nacheinander (doppelter Einsatzweg)
Messung
Mikrooptisch, Bruker-Alicona InfiniteFocus G5 · alle vier Schneiden, je zwei Z-Ebenen, Profil aus 20 Mittelungen

Insgesamt war der Verschleiß an allen Werkzeugen fortgeschritten, teils mit Aufbauschneidenbildung. Die LPZ1000S war nicht durchgehend besser – sondern dort, wo es anspruchsvoll wird.

Die Kunst der Technik

Aus der Nähe.
Details der LPZ1000S.
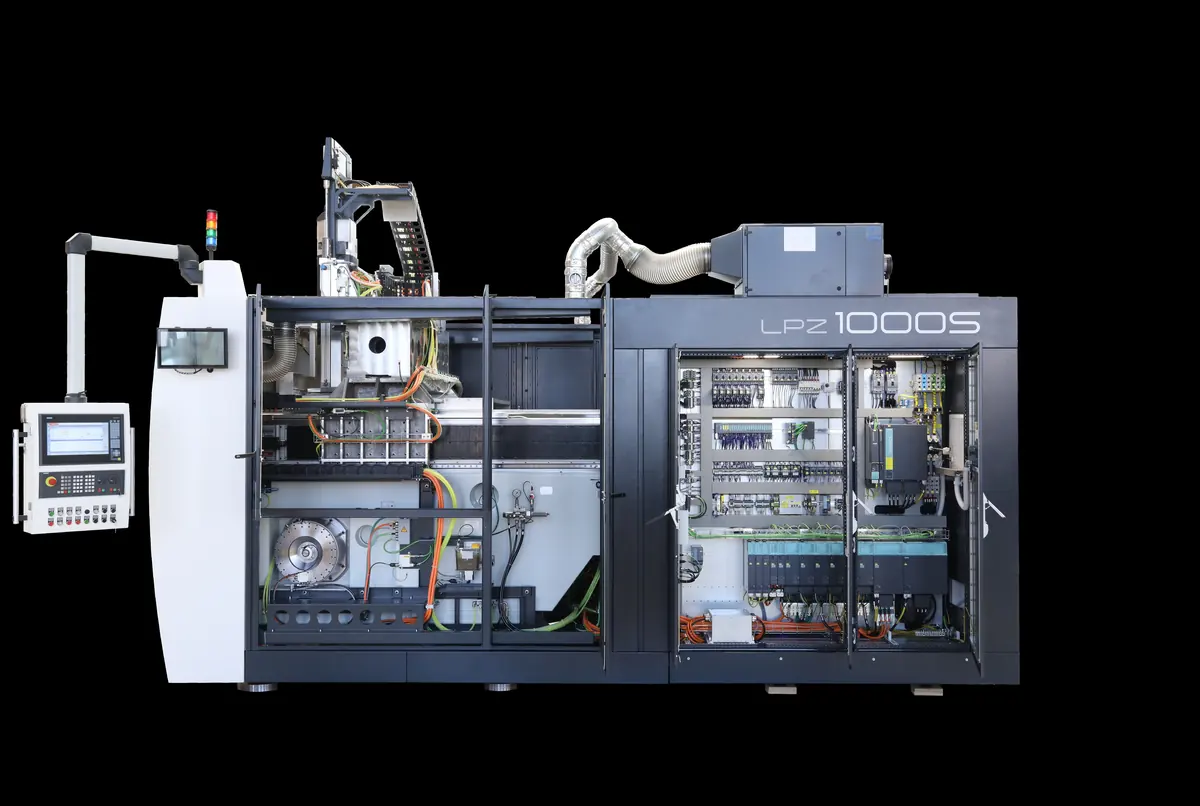
LPZ1000S mit geöffneten Schaltschranktüren
Gesamtmaschine · geöffnet
Arbeitsraum der LPZ1000S mit Dreh-/Schwenktisch
Arbeitsraum
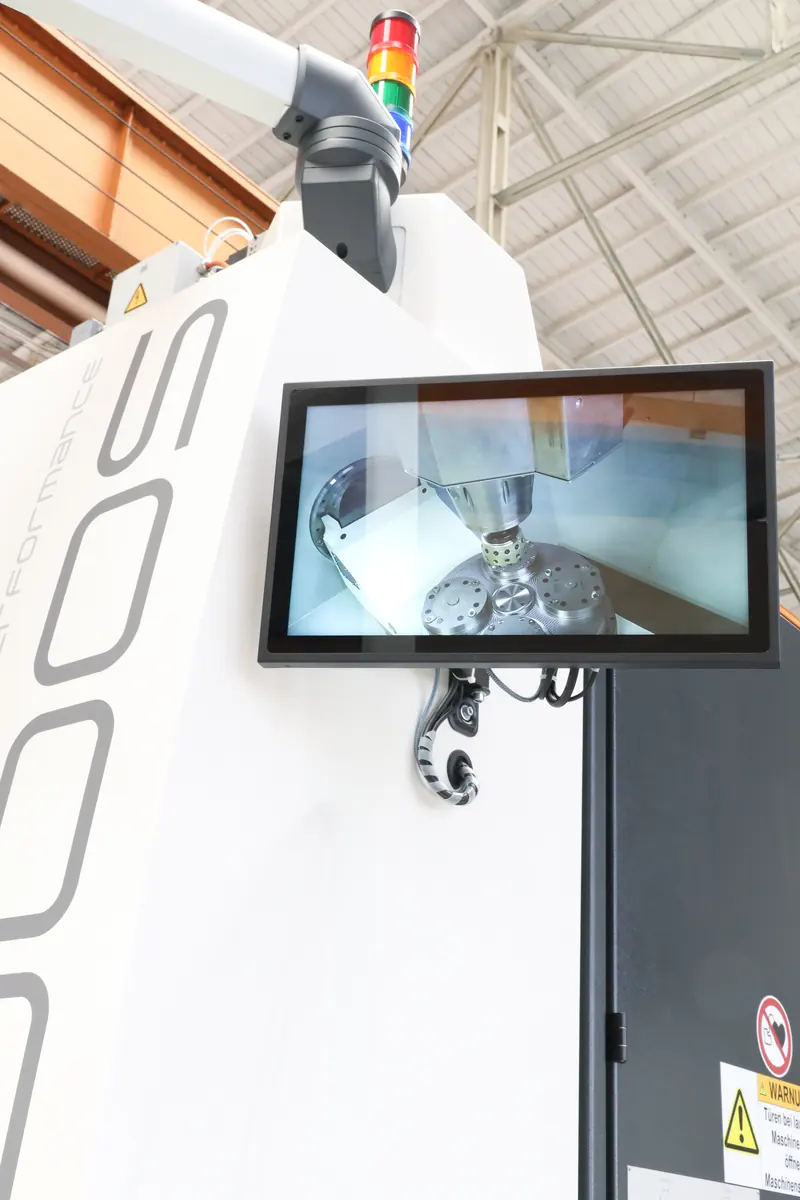
Bedienpanel an der LPZ1000S
Bedienung
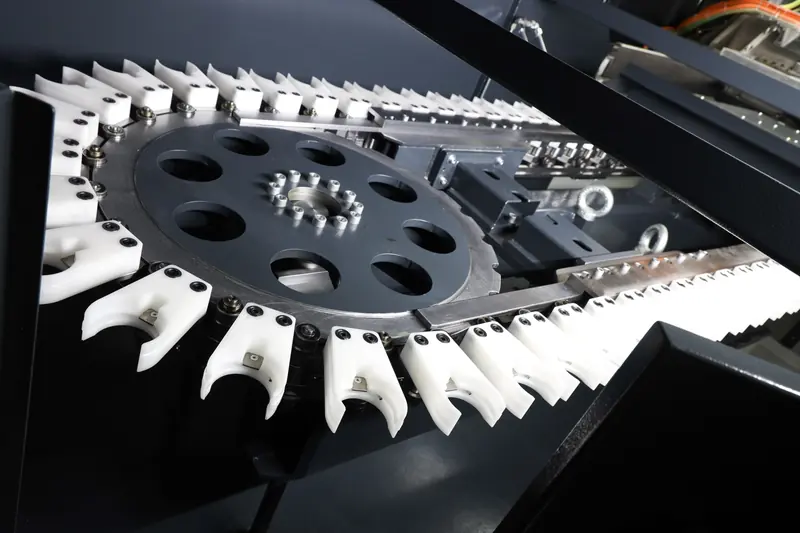
Werkzeugmagazin im Detail
Werkzeugmagazin
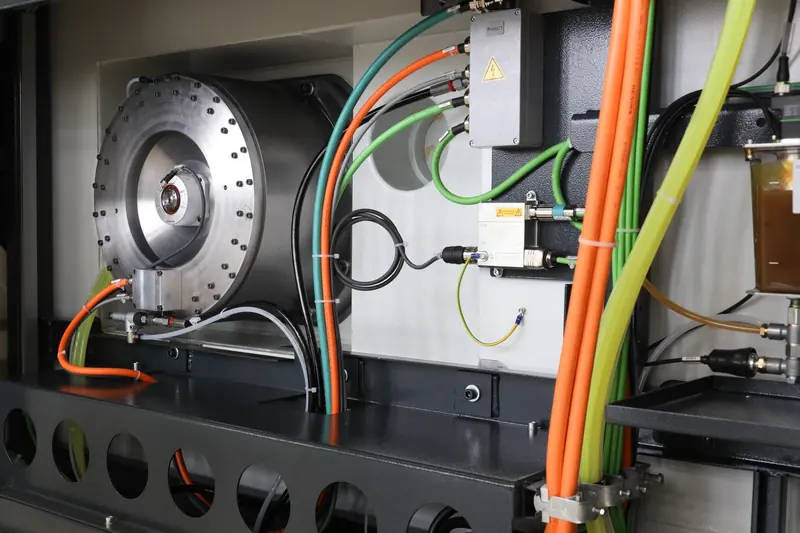
Antriebstechnik und Energieführung im Detail
Antrieb & Energieführung
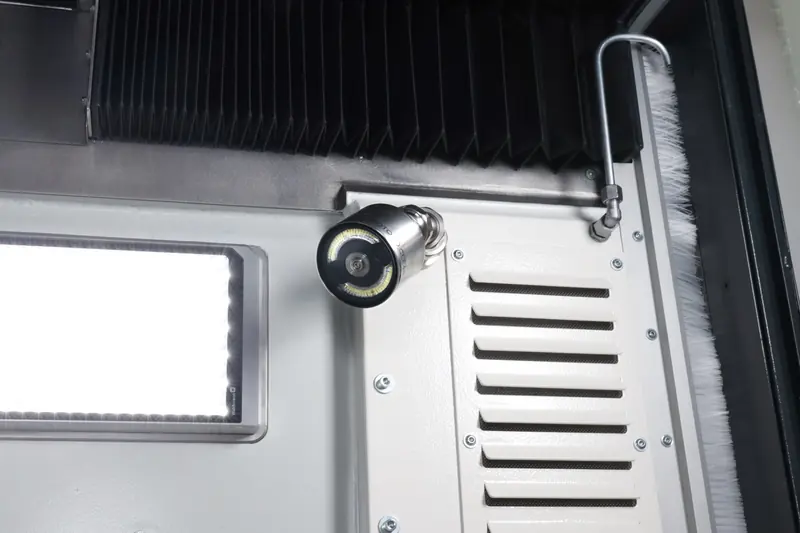
Detail der Einhausung mit Leuchte
Einhausung
InvestitionHöher am Anfang.
BetriebGünstiger auf Dauer.

Höhere Anfangsinvestition, langfristige Einsparungen durch geringeren Wartungsaufwand und höhere Effizienz.

Technische Daten
Die Zahlen.

Arbeitsraum

900mmVerfahrweg X-Achse
1.015mmVerfahrweg Y-Achse
800mmVerfahrweg Z-Achse
240°A-Achse, −120° bis +120°
360°C-Achse

Achsdynamik

120m/minEilgang & Vorschub bis
1.5GBeschleunigung bis
Linear­motorAntrieb · kontaktlose Kraftübertragung

Genauigkeit

<5µmPositioniergenauigkeit
SpielfreiKein Überschwingen

Z-Achse

CFKZ-Achsschlitten nahezu vollständig aus CFK (Spindelrohr)
−200kggegenüber der Konstruktion aus Stahlguss
2×Steifigkeit pro Kilogramm gegenüber Stahl (CFK)

Spindel

EMC PrecisionWassergekühlte Motorspindel, Varianten MS30-15 / -20 / -24
24.000min⁻¹Drehzahl bis (MS30-24); 15.000 / 20.000 bei MS30-15 / -20
43,5kWLeistung bis, 25 % ED (MS30-15 / -20; MS30-24: 42 kW)
125NmDrehmoment bis, 25 % ED (MS30-15 / -20)
HSK-A63Werkzeugschnittstelle, optional HSK-A100
Öl/LuftLagerschmierung

5-Achs-System

StandardDreh-/Schwenktisch mit Planscheibe und T-Nuten, Dual-Torque-Antrieb
OptionNullpunkt- oder Palettenspannsystem
800min⁻¹Option Drehfunktion bis, mit Spindelklemmung und HSK-T-Schnittstelle

Maschine

HydropolMaschinenbett, FEM-optimiert, Portalbauweise
ModularArchitektur, kundenspezifisch konfigurierbar

Automation

PalettenpoolFlexibler Palettenpool an der Maschine
FPAFlexible Palettenautomation, mehrere Maschinen, EMS-Leitsoftware
330Werkzeugplätze bis, Matrix-Magazin
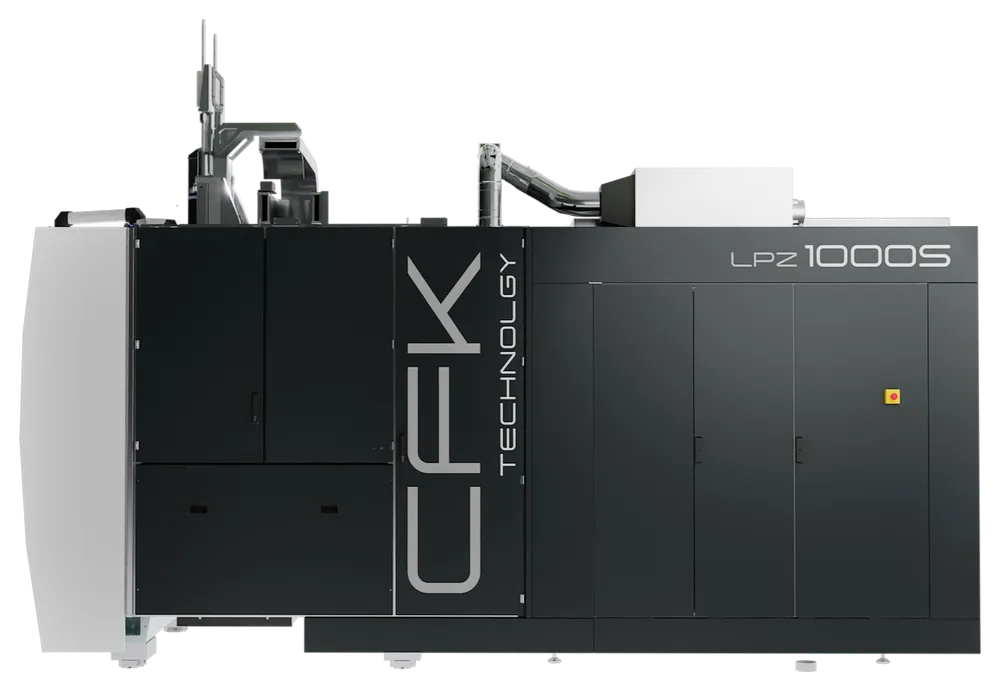
LPZ1000S Seitenansicht mit CFK-Technology-Einhausung

Leichter ist schneller.

Sprechen Sie mit uns über Ihre Anwendung – und darüber, was weniger bewegte Masse in Ihrer Fertigung bewirken kann.
Technische Daten ansehen